De l'analyse au suivi.
Analyser, développer, industrialiser, suivre. Les utilités se mesurent en ratio par unité produite, pas en kWh par mètre carré.
En industrie, le kWh ne dit rien tout seul.
Une consommation mensuelle qui baisse peut simplement signaler une production plus faible. Ce qui a du sens, c'est le ratio : kilowattheures par tonne produite, par hectolitre, par pièce usinée. Sans ce dénominateur, une courbe ne raconte rien.
La deuxième différence tient à l'instrumentation. En bâtiment, on mesure surtout des températures et des débits. En industrie, les utilités sont souvent déjà équipées — compteurs de vapeur, débitmètres, analyseurs — mais les données restent cloisonnées. Une part importante du travail consiste à remettre ces valeurs en relation et à les rapporter à la production réelle.
La troisième différence est le temps. Un site industriel fonctionne souvent en continu, avec des changements de gamme. La comparaison avant / après doit donc tenir compte des régimes de charge, sinon elle mesure la variation d'activité, pas le gain.
Analyser, développer, industrialiser, suivre.
La séquence est volontairement plus longue qu'en bâtiment : un procédé ne se corrige pas à l'identique d'un bâtiment, et une modification d'utilité engage la production.
Comprendre la demande
Bilan des utilités, répartition par atelier, identification des postes majoritaires. On établit la situation de référence.
Chiffrer les pistes
Récupération de chaleur, réduction des fuites d'air comprimé, optimisation des boucles de refroidissement. Chaque piste est évaluée avec son incertitude.
Mettre en œuvre
Intégration dans l'existant, coordination avec l'exploitation, sans interrompre la production. Les réglages sont documentés.
Vérifier le ratio
Suivi du ratio par unité produite, à régime de charge comparable. C'est la seule mesure qui atteste le gain.
Où se trouvent les gisements, et comment on les prouve.
Chaque utilité a sa grandeur de mesure et son piège classique. Le tableau donne les deux, parce que le piège explique souvent pourquoi un gain annoncé n'apparaît jamais.
| Utilité | Ce qui est mesuré | Ce qui prouve le gain | Piège classique |
|---|---|---|---|
| Air comprimé | Débit, pression au réseau, puissance absorbée, temps de charge | kWh par m³ produit, fuites quantifiées par campagne d'arrêt | Une pression de réseau surélevée coûte sans que personne ne la relève |
| Vapeur | Débit massique, pression, retour de condensats, purges | kg de vapeur par unité produite, taux de retour de condensats | Les purges automatiques défaillantes ne se voient pas sur la facture |
| Eau de refroidissement | Températures aller / retour, débit, approche de la tour | Écart à la température humide, kWh frigorifiques par unité | Une approche dégradée se compense en faisant tourner les groupes plus fort |
| Froid | Puissance frigorifique, COP réel, heures de fonctionnement à vide | COP mesuré à charge réelle, pas à charge nominale | Le COP de plaque ne correspond jamais aux conditions du site |
| Chaleur fatale | Débit, niveau de température, disponibilité annuelle | Énergie effectivement récupérée et substituée | La disponibilité réelle est souvent très inférieure au potentiel théorique |
Un rapport exploitable par un tiers.
Un audit industriel est souvent lu par un directeur technique, un acheteur d'énergie ou un certificateur. Le document doit tenir sans son auteur.
Contenu type d'un rapport
- Périmètre, limites du système et utilités retenues
- Situation de référence, avec la période et les conditions de production
- Relevés datés, avec instrument et incertitude
- Répartition des consommations par poste
- Pistes hiérarchisées, avec estimation et incertitude associée
- Option de mesure et vérification retenue, écrite avant travaux
- Schéma de mesure, pour permettre un contrôle indépendant
Ce que nous ne faisons pas
- Annoncer un pourcentage d'économie avant d'avoir mesuré
- Présenter un COP de catalogue comme un résultat de site
- Comparer deux périodes de production différentes sans correction
- Facturer un point de mesure qui ne change aucune décision
- Nous substituer à l'exploitant pour arbitrer un arrêt de production
Questions de responsables techniques.
Faut-il arrêter la production pour instrumenter ?
Dans la grande majorité des cas, non. Les compteurs existent souvent déjà, ou s'installent sans interruption. La seule exception concerne les campagnes de mesure de fuites sur air comprimé, qui se font idéalement à l'arrêt — elles se planifient lors d'un arrêt déjà prévu.
Nos compteurs sont anciens et partiellement manuels. Est-ce bloquant ?
Non, mais cela oriente le choix de la méthode de vérification. Un relevé manuel daté, tenu sur une période représentative, peut suffire pour l'option la plus légère. Nous écrivons explicitement quelle option est utilisée et ce qu'elle ne permet pas de conclure.
Comment traitez-vous les variations de production ?
Par normalisation. La consommation est rapportée à un indicateur d'activité — tonnage, heures machine, unités produites — et la comparaison se fait sur des régimes comparables. Quand ce n'est pas possible, nous le signalons dans le rapport plutôt que de lisser l'écart.
Intervenez-vous sur des sites multi-sites ?
Oui, à condition de définir un site de référence puis d'appliquer la même structure de mesure aux autres. C'est la seule manière de comparer des sites entre eux sans comparer des méthodes différentes.
Ce qui n'est pas instrumenté ne se pilote pas.
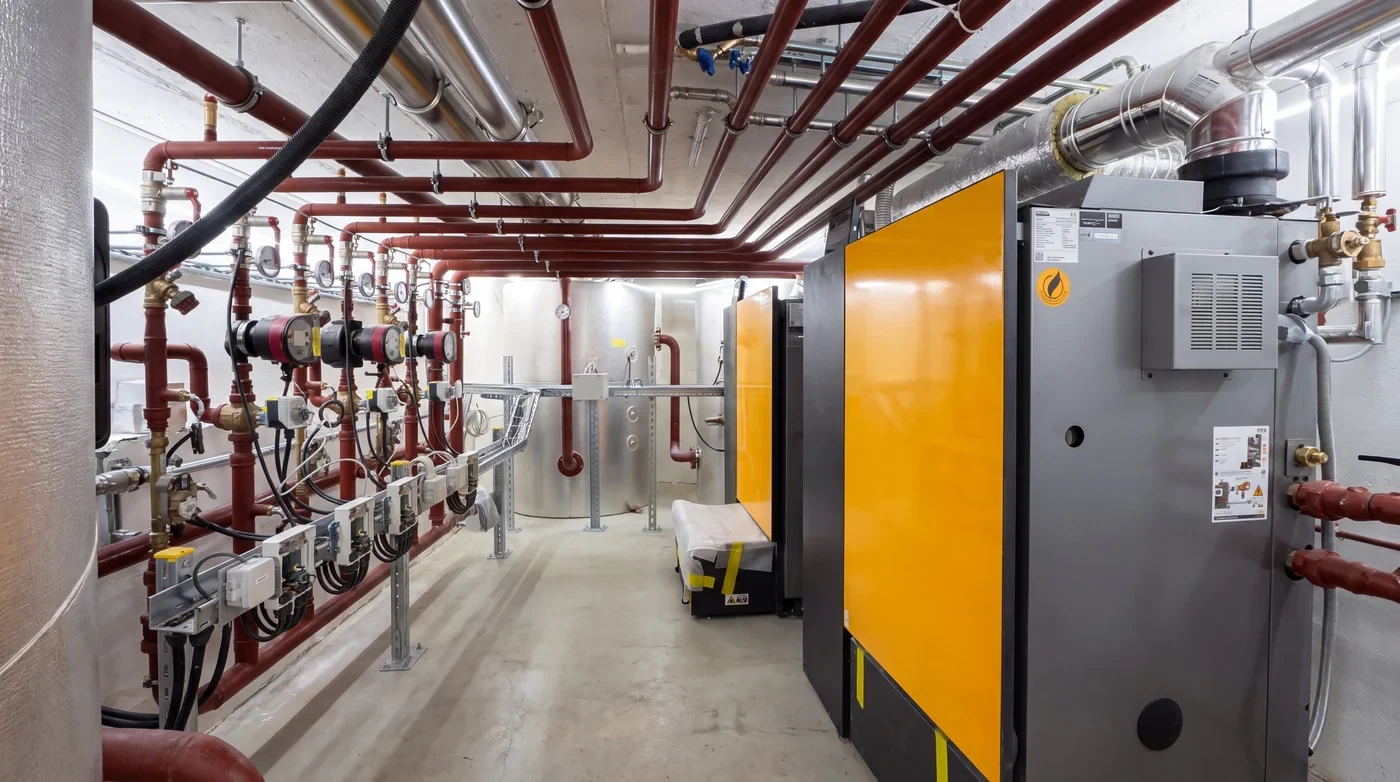
Compteurs de vapeur, débitmètres, analyseurs : les utilités sont souvent déjà équipées. Le travail consiste à remettre ces valeurs en relation avec la production réelle, au lieu de les laisser cloisonnées par service.
Vos utilités sont-elles mesurées, ou seulement facturées ?
Si la réponse est « facturées », il y a probablement un écart entre ce que vous payez et ce que le procédé consomme réellement.